Del acero al filo: cómo se forja, se templa y se monta un cuchillo en el taller
Sosode reúne notas de taller sobre la fabricación de cuchillos: qué distingue a un acero al carbono de uno inoxidable, cuándo conviene forjar y cuándo arrancar material, cómo se comporta una hoja durante el temple y qué ocurre después, en el revenido, el repaso de los vaciados y el montaje del mango.
El objetivo no es sustituir la práctica, sino ordenarla: explicar por qué cada paso existe y qué señales indican que ha salido bien o mal.
- Aceros al carbono e inoxidables
- Forja frente a arranque de material
- Trazado y geometría de los vaciados
- Recocido antes del mecanizado
- Temple y medio de enfriamiento
- Revenido y dureza Rockwell
- Lijado, satinado y pulido
- Mango: cachas y espiga pasante
- Afilado, asentado y mantenimiento
Aceros al carbono e inoxidables: qué cambia realmente entre unos y otros
La diferencia entre un acero al carbono y uno inoxidable no es una cuestión de calidad, sino de química y de compromiso. Un acero al carbono sencillo contiene hierro, carbono y pocos elementos más. Ese carbono es el que permite que la hoja endurezca al templarse: sin él no hay martensita y, por tanto, no hay filo duradero. A partir de un 0,6 % de carbono el acero ya puede alcanzar durezas útiles para un cuchillo; por encima de un 0,8 % aparece carburo libre que aporta resistencia al desgaste pero también fragilidad si el tratamiento no se controla.
El inoxidable añade cromo por encima del 11 % aproximadamente. Ese cromo forma en la superficie una capa de óxido muy fina y estable que protege el metal del ambiente. A cambio, parte del carbono se combina con el cromo en forma de carburos, y el tratamiento térmico se vuelve más exigente: temperaturas más altas, tiempos de mantenimiento más largos y, en muchos casos, enfriamientos por placas o por gas en lugar de aceite.
Lo que se gana y lo que se cede
Un acero al carbono suele afilarse con menos esfuerzo y responde muy bien al asentado con chaira o cuero: el filo se recupera casi a diario con un gesto breve. A cambio exige secado inmediato y algo de aceite, y desarrolla pátina con el uso. Un inoxidable tolera mejor el descuido, la humedad, los cítricos y el lavado frecuente, pero sus carburos duros hacen que el afilado requiera abrasivos más agresivos, normalmente de carburo de silicio o diamante.
Los elementos que aparecen en las fichas técnicas
- Carbono. Determina la dureza máxima alcanzable. Sin carbono suficiente no hay temple útil.
- Cromo. Aporta resistencia a la corrosión y forma carburos duros. Cambia por completo el ciclo térmico.
- Vanadio. Afina el grano y genera carburos muy duros; mejora la retención del filo y complica el afilado.
- Molibdeno. Mejora la templabilidad y el comportamiento a temperaturas de revenido más altas.
- Manganeso. Aumenta la templabilidad, lo que permite enfriamientos algo menos severos.
- Silicio. Participa en la desoxidación y aporta algo de tenacidad al conjunto.
Cómo elegir para un cuchillo concreto
La pregunta útil no es cuál es el mejor acero, sino qué va a soportar la hoja. Un cuchillo de cocina que se usa todos los días y se seca a mano admite perfectamente un carbono sencillo con buen temple. Una hoja destinada a ambientes húmedos, a salazón o a un uso descuidado agradece el inoxidable. Y una pieza pensada para trabajo duro, con posibles impactos laterales, pide dureza moderada y geometría robusta antes que un acero exótico llevado al límite.
Forjar o quitar el metal sobrante: dos caminos hacia la misma silueta
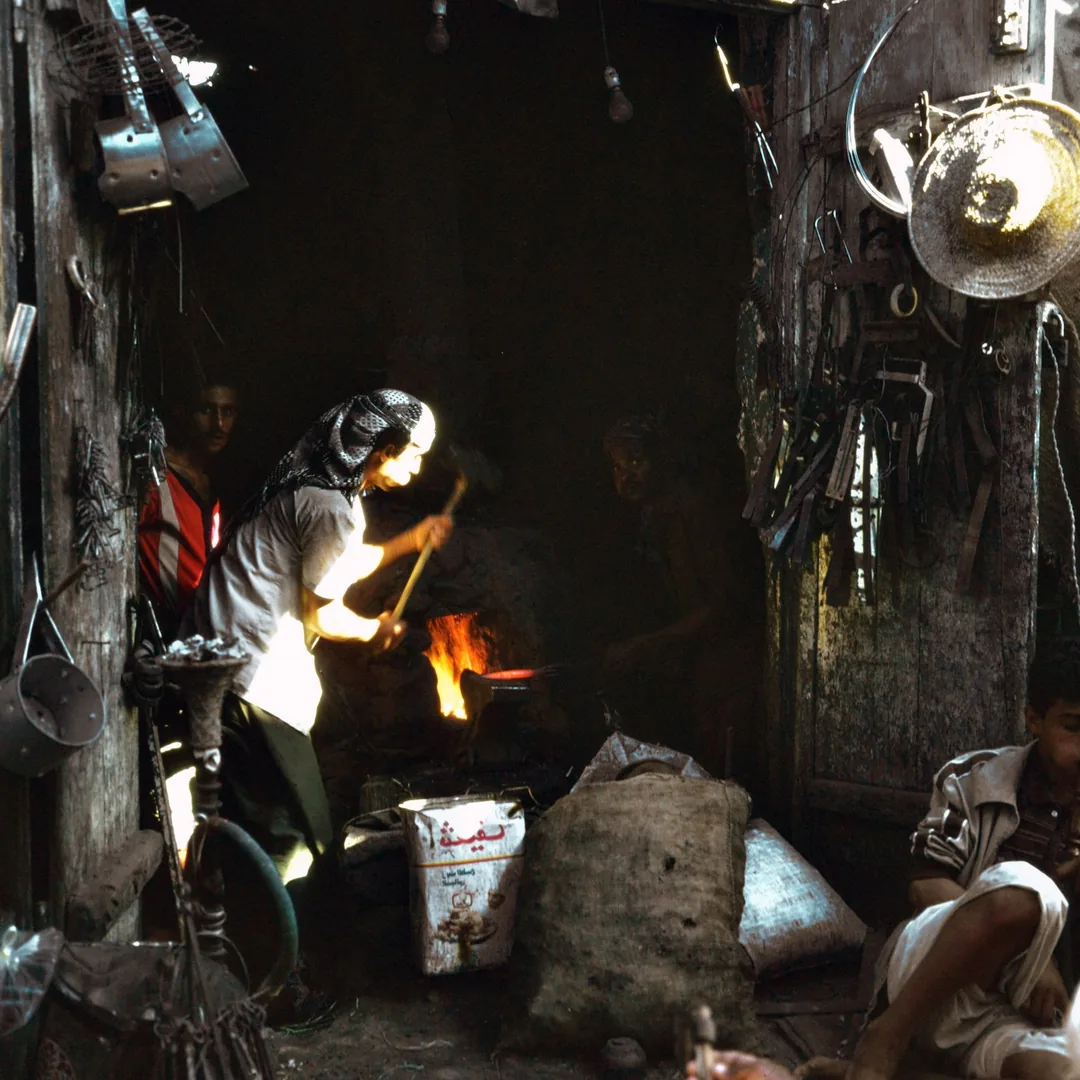
La forja concentra el trabajo en el momento en que el acero está caliente y plástico; el arranque de material lo reparte a lo largo de horas de lima, banda abrasiva y control del calor. Ambos métodos llegan a una hoja correcta si el tratamiento térmico posterior se hace bien.
Forja: mover el acero en caliente
Forjar consiste en desplazar material sin retirarlo. El acero se lleva a una temperatura de trabajo en la que resulta plástico —habitualmente un rojo naranja claro— y se le da forma con martillo y yunque: se estira la punta, se perfila el lomo, se marca la panza del filo y se define la espiga. Esto reduce el desperdicio y permite trabajar con barras o materiales recuperados que no tienen la sección final.
La forja tiene sus propias trampas. Trabajar por debajo de la temperatura adecuada introduce tensiones y microfisuras; trabajar demasiado caliente engrosa el grano y puede quemar el acero, un daño que ya no se corrige. El filo nunca se adelgaza del todo en caliente: se deja un canto de uno o dos milímetros para evitar sobrecalentamientos locales y descarburación de la zona más delicada.
Arranque de material: llegar a la forma quitando
El método de arranque parte de una plancha de acero ya laminada y con estructura homogénea. Se traza la silueta, se recorta, y se llega al perfil final con lima, esmeriladora de banda o fresadora. No hay temperaturas de forja que controlar y la repetibilidad es alta, algo valioso cuando se busca reproducir un modelo varias veces.
Su riesgo principal es el calor acumulado durante el desbaste. Una banda gastada o una presión excesiva pueden calentar el canto hasta colores de revenido antes incluso del temple, alterando la estructura justo donde más importa. La práctica habitual es trabajar con pasadas cortas, banda fresca y enfriamiento frecuente, sin dejar que la pieza pase de un calor que se pueda sostener con la mano.
Trazado y vaciados: dónde se decide el corte
El vaciado es la superficie inclinada que va del lomo al filo, y determina cómo entra la hoja en el material. Antes de empezar conviene marcar la línea central del canto con un gramil o un rotulador y un calibre: esa línea es la referencia que evita que un lado quede más alto que el otro. Un vaciado plano ofrece un corte limpio y un mantenimiento sencillo; uno cóncavo afila con facilidad y corta con poca resistencia en material fino; uno convexo cede algo de agudeza a cambio de un canto más resistente para trabajos de corte pesado.
- Deja canto en el filo. Un canto de 1 a 2 mm antes del temple reduce las deformaciones y protege la zona más fina del sobrecalentamiento.
- Marca la línea de inicio del vaciado. Definir dónde arranca la inclinación evita un plunge line irregular y difícil de corregir después.
- Alterna los lados. Trabajar por turnos ambas caras mantiene la simetría y reparte el calor generado.
- Controla la temperatura con la mano. Si la pieza quema al tacto, hay que parar y enfriar antes de seguir.
- Comprueba el espesor con frecuencia. Un calibre digital sobre varios puntos del canto revela desviaciones antes de que sean irreversibles.
- Perfila la espiga en esta fase. Ajustar la espiga con la hoja aún blanda es mucho más sencillo que hacerlo tras el temple.
Recocido, temple y revenido: los tres estados por los que pasa la hoja
El tratamiento térmico es la parte del proceso donde una hoja bien trazada puede arruinarse en pocos minutos y donde una hoja discreta puede volverse excelente. Todo se reduce a tres momentos: ablandar el acero para poder trabajarlo, endurecerlo bruscamente y después devolverle parte de la tenacidad perdida.
Recocido antes del mecanizado
Un acero que llega deformado en frío o forjado está lleno de tensiones internas. El recocido lo lleva por encima de la temperatura crítica y lo enfría muy despacio —dentro del horno apagado o enterrado en vermiculita— hasta obtener una estructura blanda y uniforme. Después, taladrar, limar y vaciar resulta razonable y la pieza no se curva sola al primer corte.
Normalizado y afino de grano
Tras la forja, uno o varios ciclos de normalizado —calentar por encima del punto crítico y dejar enfriar al aire, bajando ligeramente la temperatura en cada ciclo— homogeneizan la estructura y afinan el grano engrosado por el martilleo. Es un paso que no se ve en la pieza terminada, pero se nota en la tenacidad del filo.
Austenización
Antes de enfriar, el acero debe alcanzar y mantener la temperatura a la que el carbono queda en solución. Un acero al carbono sencillo necesita unos minutos; un inoxidable puede requerir temperaturas bastante más altas y mantenimientos largos, difíciles de lograr sin horno controlado. Cuando la hoja deja de ser atraída por un imán, se ha superado el punto crítico.
La elección del medio de enfriamiento
El temple exige enfriar lo bastante rápido para atravesar la zona en la que el acero formaría perlita, pero no tan bruscamente que la pieza se agriete. El medio elegido regula esa velocidad, y debe corresponder al acero concreto, no a la costumbre.
El agua y las salmueras enfrían de forma muy severa: solo resultan adecuadas en aceros de baja templabilidad y con geometrías sencillas, porque el riesgo de grietas es real. Los aceites de temple —minerales específicos o aceites vegetales templados a unos 50 °C— cubren la mayoría de los aceros al carbono y de baja aleación de uso habitual. Los aceros de alta aleación e inoxidables suelen enfriarse al aire forzado o entre placas de aluminio, que extraen el calor de forma rápida y uniforme y ayudan a mantener la hoja recta.
La hoja se introduce de punta y en vertical, siguiendo el eje del filo, y se mantiene inmóvil o con un movimiento suave a lo largo del medio. Entrar inclinada o moverla lateralmente provoca enfriamientos desiguales que se traducen en alabeos.
Revenido y dureza Rockwell
Una hoja recién templada es dura y frágil: una caída o un apalancamiento leve bastan para partirla. El revenido consiste en volver a calentarla a una temperatura moderada, habitualmente entre 170 °C y 230 °C para aceros al carbono de cuchillería, durante una o dos horas, repitiendo el ciclo dos veces. Con ello se cede algo de dureza a cambio de una tenacidad que resulta imprescindible en uso real.
La dureza se expresa en la escala Rockwell C (HRC), que mide la penetración de un cono de diamante bajo carga. En cuchillería el rango habitual va aproximadamente de 56 a 62 HRC. Un valor más alto retiene el filo más tiempo pero tolera peor los impactos y los movimientos laterales; uno más bajo se desafila antes, se repara con facilidad y aguanta mejor el maltrato.
| Rango aproximado | Comportamiento del filo | Uso al que se ajusta |
|---|---|---|
| 54–57 HRC | Se desafila antes, pero se reafila en pocos minutos y soporta bien los golpes | Hojas gruesas de trabajo, cuchillos expuestos a impactos y palanca |
| 58–60 HRC | Equilibrio habitual entre retención del filo y facilidad de mantenimiento | Cocina de uso diario, cuchillos de campo de propósito general |
| 61–63 HRC | Retiene el filo durante mucho más tiempo; admite mal el uso descuidado | Hojas finas de corte preciso, en aceros pensados para esa dureza |
Estos rangos son orientativos. Cada acero tiene su propia hoja de tratamiento publicada por el fabricante, y esa referencia siempre pesa más que cualquier regla general: dos aceros a 60 HRC pueden comportarse de forma muy distinta según su composición y el ciclo térmico recibido.
Lijado y pulido: cuando la superficie deja de ser un detalle estético
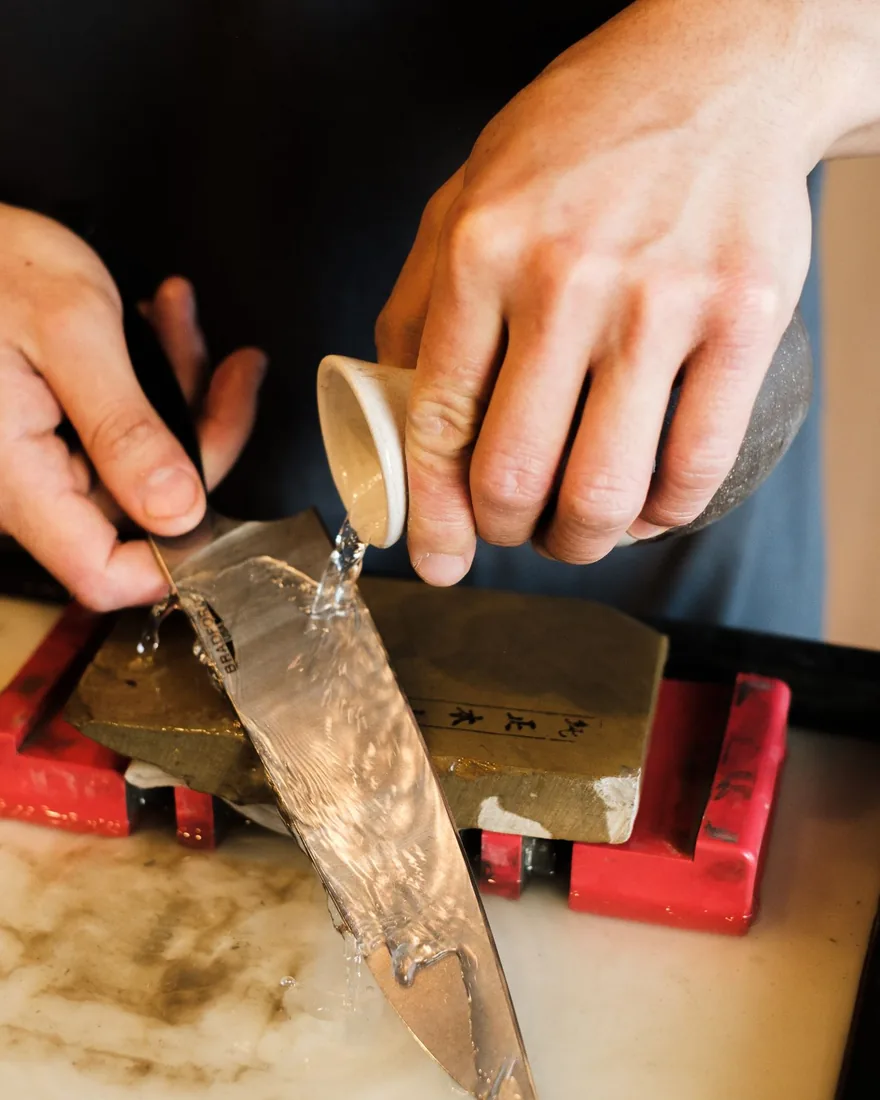
Tras el tratamiento térmico la hoja tiene cascarilla, marcas de abrasivo y probablemente algún alabeo mínimo. El lijado progresivo retira esa capa y, sobre todo, elimina los arañazos profundos que actúan como puntos de concentración de tensiones. Una hoja mal lijada no solo se ve peor: se ensucia con más facilidad y, en aceros al carbono, se oxida antes precisamente en los surcos que no se han borrado.
El principio es sencillo y no admite atajos. Cada grano debe eliminar por completo las marcas del anterior antes de pasar al siguiente, y conviene cambiar la dirección de lijado en cada paso —de longitudinal a transversal y de vuelta— para ver con claridad cuándo queda algún arañazo de la etapa previa. Saltar de un grano grueso a uno muy fino solo consigue pulir el fondo de los surcos antiguos, que reaparecen con la luz adecuada.
Del satinado al espejo
Un acabado satinado, obtenido con lijado longitudinal uniforme hasta un grano medio, es el más práctico: disimula el uso, se repara en cualquier momento y no exige cuidados especiales. El pulido a espejo requiere continuar hasta granos muy finos y rematar con pasta abrasiva sobre disco blando. Resulta atractivo, pero cada huella y cada microrrayadura quedan a la vista, de modo que es una decisión sobre mantenimiento tanto como sobre apariencia.
En aceros al carbono existe también la opción de provocar una pátina controlada, por ejemplo con una capa de mostaza o con exposición prolongada a un ácido suave. Esa capa de óxido estable no sustituye al secado ni al aceite, pero reduce la aparición de manchas nuevas y da a la hoja un aspecto que evoluciona con el uso.
El mango: cachas remachadas, espiga pasante y materiales que aguanten el uso
Dos sistemas de montaje
En el montaje con cachas, la espiga es plana y visible por el canto, y dos placas de material se fijan a ambos lados con remaches, pasadores o tornillos, normalmente con adhesivo estructural. Es un sistema robusto y fácil de ajustar en el taller; su punto crítico es la estanqueidad de la junta entre cacha y espiga, donde la humedad puede alojarse y empezar a corroer si el pegado no es completo.
El montaje pasante, en cambio, emplea una espiga estrecha que atraviesa un bloque de material perforado y se fija por el extremo con un pomo roscado o un remache. Al no haber junta lateral expuesta, resulta más limpio y ligero, pero exige una perforación precisa y una espiga bien dimensionada: una espiga demasiado fina o con un cambio de sección brusco crea un punto débil justo donde se concentra el esfuerzo.
Materiales y estabilización
La madera sigue siendo la opción más agradecida al tacto y la más fácil de trabajar con herramienta sencilla. Las especies densas y de poro cerrado —olivo, boj, nogal, palosanto— se comportan mejor frente a los cambios de humedad. La madera estabilizada, impregnada con resina al vacío y curada, apenas se mueve y admite un pulido fino; es la elección lógica para un cuchillo que vaya a mojarse con frecuencia.
Entre los materiales sintéticos, las micartas de lino o algodón y los laminados de fibra ofrecen gran estabilidad dimensional y buen agarre incluso en húmedo, a costa de un aspecto más técnico. Los materiales muy duros y lisos resultan vistosos pero pueden volverse resbaladizos, algo relevante en una herramienta de corte.
La impregnación con aceite —de linaza cocido, de tung o mezclas específicas para madera— es el acabado clásico para madera sin estabilizar: se aplica en capas muy finas, se deja penetrar y se retira el exceso antes de que polimerice en superficie. El resultado no es una película, sino una madera protegida desde dentro que se puede reavivar años después con una nueva aplicación.
Puntos de control durante el montaje
- Comprueba el ajuste en seco. Montar todo sin adhesivo revela holguras y desalineaciones cuando todavía se pueden corregir.
- Lija y desengrasa la espiga. Una superficie rugosa y limpia mejora mucho el agarre del adhesivo estructural.
- Perfora con la espiga como plantilla. Trasladar los agujeros desde la hoja evita desviaciones acumuladas.
- Termina el frente de las cachas antes de pegar. Esa zona queda inaccesible una vez montado el conjunto.
- Redondea los cantos con la mano en el mango. El contorno definitivo se ajusta al agarre, no a la plantilla del papel.
- Protege el filo durante el trabajo. Una tira de cinta gruesa evita cortes y daños en el filo mientras se perfila el mango.
Afilado, asentado y cuidado diario del filo
Afilar es retirar material hasta que las dos caras del bisel se encuentran en una línea sin anchura. Asentar, en cambio, no retira prácticamente nada: endereza un filo que se ha doblado microscópicamente con el uso. Confundir ambas operaciones es la causa más habitual de que un cuchillo parezca no responder al mantenimiento.
Ángulo y progresión
El ángulo por cara suele situarse entre 15° y 20° en cuchillos de cocina y entre 20° y 25° en hojas de trabajo, donde el filo debe resistir más. Lo decisivo no es el número exacto, sino mantenerlo constante durante todo el recorrido de la piedra. Se empieza con un grano medio hasta formar una rebaba perceptible a lo largo de todo el filo —el indicador de que ambas caras ya se han encontrado— y se continúa con granos más finos, alternando lados y reduciendo la presión hasta eliminarla.
El último paso es el asentado sobre cuero, con o sin pasta abrasiva, pasando siempre con el lomo por delante. Ese movimiento alinea el filo sin volver a doblarlo y deja un corte notablemente más limpio.
Señales de que algo no va bien
- Si la rebaba no aparece en toda la longitud, falta trabajo en esa zona: insistir con grano fino no lo resolverá.
- Si el filo brilla al mirarlo de frente contra la luz, todavía hay una superficie plana: no se han encontrado los biseles.
- Si se astilla en pequeñas mellas durante el uso normal, la dureza o el ángulo son excesivos para ese trabajo.
- Si se dobla con facilidad y se recupera al asentarlo, el filo está demasiado fino o el revenido fue alto.
Cuidado del filo en el día a día
- Lavar a mano con agua templada y secar de inmediato, especialmente en aceros al carbono.
- Evitar el lavavajillas: la combinación de calor, detergente alcalino y humedad prolongada daña tanto el acero como los mangos de madera.
- Cortar sobre madera o plástico; el cristal, la piedra y la cerámica arruinan el filo en pocos cortes.
- Guardar en funda, taco o barra magnética, nunca suelto en un cajón con otros utensilios metálicos.
- Aplicar una capa muy fina de aceite adecuado si la hoja de carbono va a quedar guardada mucho tiempo.
- Reavivar el acabado del mango de madera cuando se note seco al tacto, sin esperar a que aparezcan grietas.
Sobre estos contenidos y cómo escribirnos
Sosode es un proyecto editorial independiente dedicado a la cuchillería artesanal. Publica material informativo sobre aceros, tratamiento térmico, acabado y montaje, escrito para quien trabaja en su propio taller o quiere entender qué hay detrás de una hoja bien hecha. No vende herramientas, materiales ni cuchillos, y no ofrece servicios de fabricación.
Los textos son de carácter general y no sustituyen las fichas técnicas de cada acero ni las normas de seguridad aplicables al trabajo con fuego, abrasivos y herramienta eléctrica. Puedes leer más en Sobre el proyecto.
Sosode
[email protected]
Para dudas sobre los contenidos publicados, correcciones o comentarios sobre algún artículo. Se responde por correo electrónico, sin formularios ni registro previo.